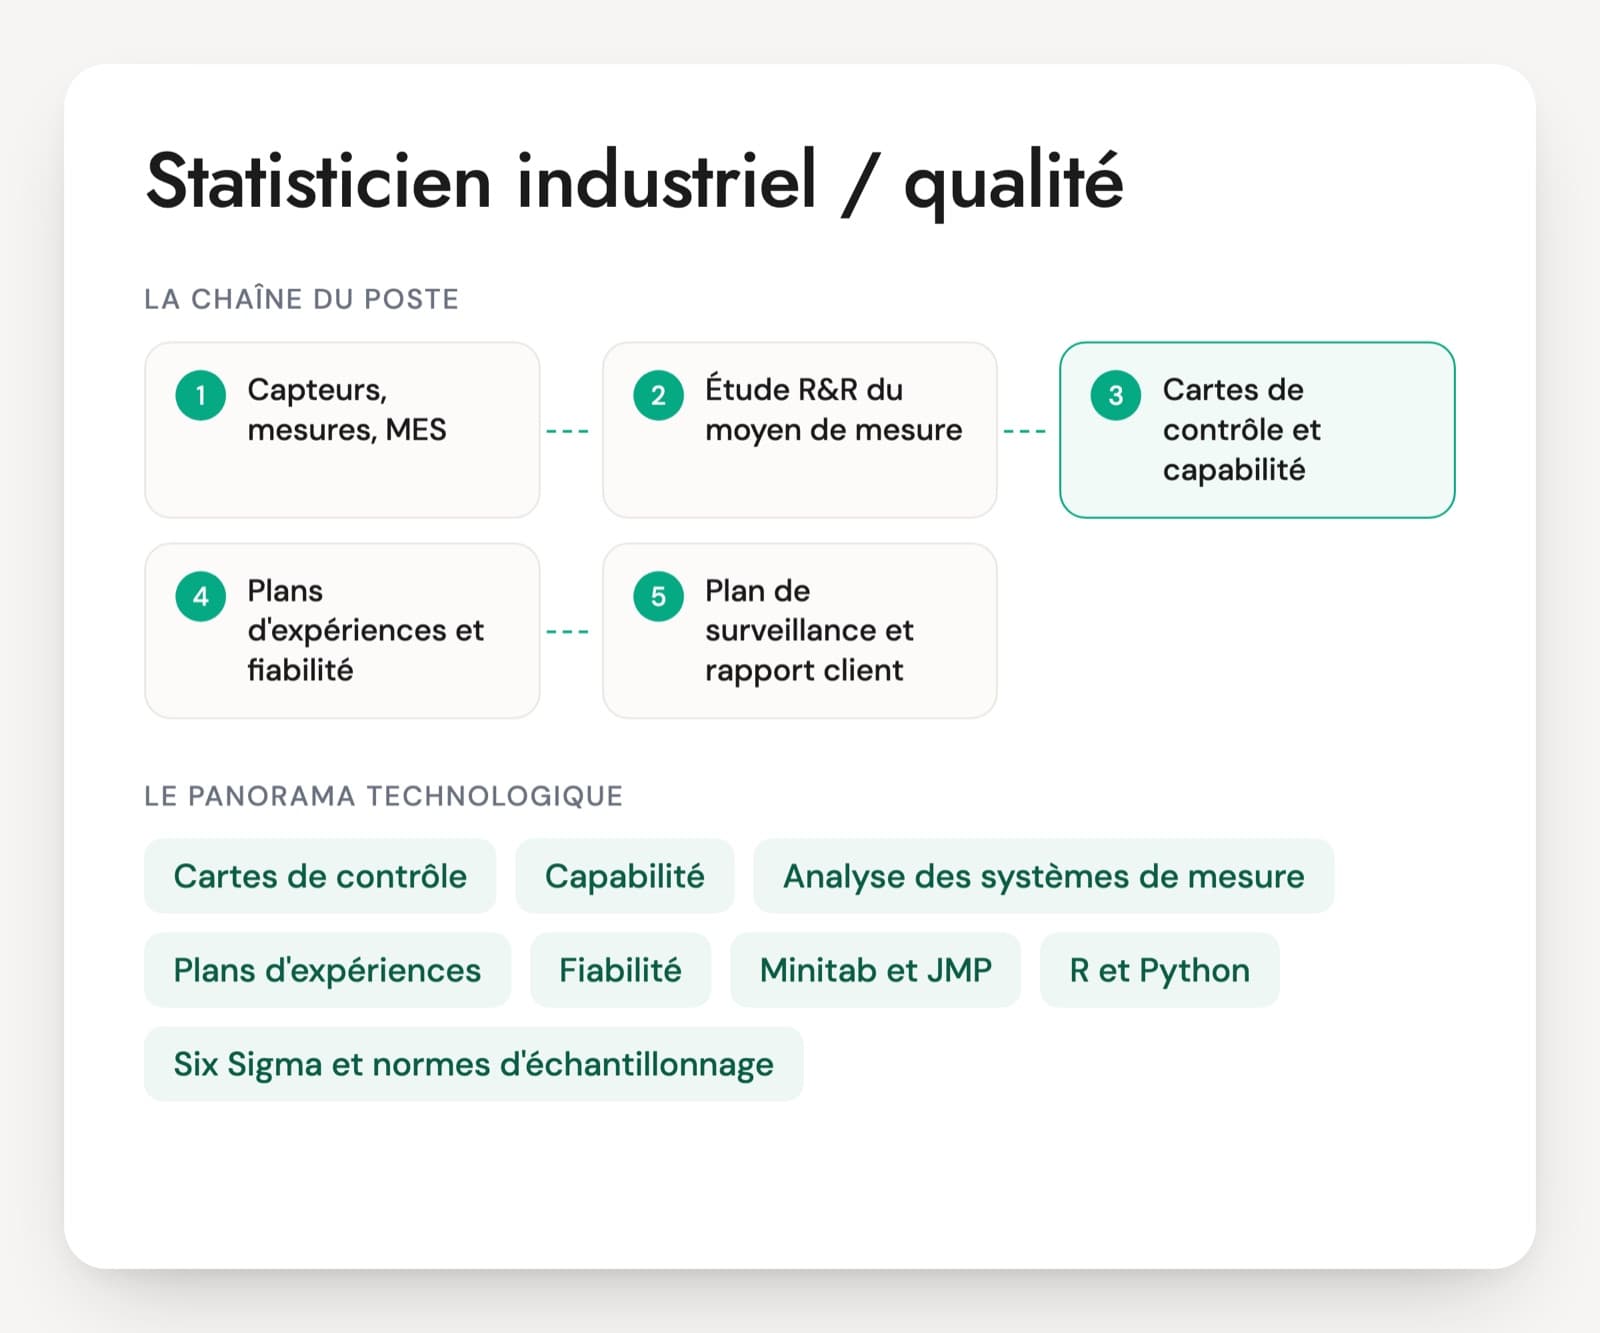
Le statisticien industriel aide une usine à produire juste et à le prouver. Il suit les procédés par cartes de contrôle (MSP, ou SPC en anglais), calcule des capabilités, valide les moyens de mesure, conçoit des plans d'expériences et estime la fiabilité des produits. Il travaille avec Minitab, JMP et souvent R ou Python, et répond aux exigences des clients automobiles, aéronautiques ou des autorités de santé.
Le risque, pour un recruteur, vient des CV chargés de ceintures Six Sigma et de logiciels. Une ceinture verte ou noire atteste une formation à la démarche, avec des niveaux d'exigence variables selon l'organisme. Elle ne garantit pas qu'un Cpk sera calculé sur un procédé stable, qu'un essai d'endurance tiendra compte des pièces restées intactes ou qu'un plan fractionnaire sera lu sans confondre les effets.
Faites calculer un Cpk à partir d'un petit jeu de mesures pendant l'entretien, puis demandez ce qu'il faut vérifier avant de l'annoncer au client. Un profil expérimenté parle de stabilité du procédé et de forme de la distribution avant de donner un chiffre.
Les méthodes et logiciels d'un statisticien industriel
Cartes de contrôle (MSP / SPC)
Elles suivent une caractéristique dans le temps et signalent quand le procédé dérive, avant que les pièces sortent des tolérances. Cartes de Shewhart, EWMA, CUSUM ou cartes multivariées selon la dérive à détecter. Le statisticien choisit la carte, calcule les limites et définit les règles d'alerte.
Capabilité (Cp, Cpk, Pp, Ppk)
Ces indicateurs disent si un procédé tient ses tolérances. Les clients automobiles et aéronautiques fixent souvent un seuil à atteindre. Les calculer est facile, les calculer juste demande un procédé stable et une attention à la loi des données, cadrée par la série de normes ISO 22514.
Analyse des systèmes de mesure (MSA, R&R)
Avant de juger un procédé, il faut savoir si la mesure est fiable. L'étude R&R sépare la variation due à l'instrument de celle due aux opérateurs. Le manuel MSA de l'AIAG sert de référence dans l'automobile.
Plans d'expériences
Ils permettent de tester plusieurs réglages à la fois avec peu d'essais : plans factoriels, fractionnaires, surfaces de réponse, plans de mélange pour les formulations. Les essais coûtent cher en production, d'où l'intérêt de bien les construire.
Fiabilité (Weibull, essais accélérés)
Estimer la durée de vie d'un produit à partir d'essais d'endurance, d'essais accélérés en température ou de retours de garantie. La loi de Weibull est la plus utilisée, avec un traitement correct des pièces qui n'ont pas cassé.
Minitab et JMP
Les deux logiciels les plus répandus en qualité industrielle. Minitab accompagne la plupart des formations Six Sigma. JMP, dont la version 19 est la plus récente, est apprécié pour ses plans d'expériences sur mesure et son exploration interactive des données.
R et Python
Utilisés pour automatiser le suivi de nombreuses caractéristiques, traiter les données de production et intégrer l'analyse dans des tableaux de bord. Des packages comme qcc en R ou statsmodels et lifelines en Python couvrent cartes, modèles et fiabilité.
Six Sigma et normes d'échantillonnage
La démarche DMAIC structure les projets d'amélioration. Les normes ISO 2859-1 et ISO 3951 encadrent le contrôle par échantillonnage. Elles reviennent dès qu'un site veut alléger ses contrôles.
Cadre pharmaceutique (ICH, BPF)
En production pharmaceutique, les statistiques servent la validation des procédés et leur vérification continue, les études de stabilité (ICH Q1E) et l'espace de conception (ICH Q8). Les données et les outils doivent répondre aux exigences des bonnes pratiques de fabrication.
Le poste change selon l'industrie. Chez un sous-traitant automobile, le statisticien répond aux exigences de capabilité des clients et aux audits qualité. En aéronautique et dans le ferroviaire, la fiabilité et les essais prennent plus de place. En pharma, il travaille sur la validation des procédés, les études de stabilité et la vérification continue, dans un cadre réglementaire strict. Dans un bureau d'études ou un centre de recherche, les plans d'expériences dominent. Les intitulés varient : statisticien industriel, ingénieur statisticien, ingénieur qualité statistique, ingénieur fiabilité. Les ceintures Six Sigma sont fréquentes sur les CV, l'entretien sert à vérifier la pratique.
Points de contrôle pour l'entretien d'un statisticien qualité
- Cartes de contrôle et règles de détection
- Capabilité sur données réelles
- Analyse des systèmes de mesure
- Plans d'expériences
- Fiabilité et données censurées
- Échantillonnage et tests de comparaison
Une carte, un Cpk, un plan, un essai : cinq questions de terrain
Chaque question vient avec ce qu'une bonne réponse contient et le signal qui doit vous alerter. Pas besoin d'être technique pour les poser : écoutez si le candidat raconte du vécu.
Question 1 · junior à confirmé
Sur une carte de contrôle, tous les points sont dans les limites, mais les huit derniers sont au-dessus de la ligne centrale. Que concluez-vous ?
Une bonne réponseLe procédé n'est pas sous contrôle statistique : une suite de points du même côté de la moyenne signale un décalage, selon les règles de Western Electric ou de Nelson (sept, huit ou neuf points selon le jeu de règles retenu). Il cherche une cause spéciale (lot de matière, réglage, changement d'équipe) avant que des pièces sortent des tolérances. Il rappelle que les limites de contrôle viennent du procédé et n'ont rien à voir avec les tolérances du plan.
Signal d'alerte« Tout est dans les limites, donc tout va bien. » Une confusion entre limites de contrôle et limites de spécification.
Question 2 · confirmé
Le client exige un Cpk de 1,33. Le logiciel affiche 1,45, mais l'histogramme est nettement asymétrique. Que faites-vous ?
Une bonne réponseD'abord vérifier que le procédé est stable sur une carte de contrôle, sans quoi la capabilité ne veut rien dire. Ensuite la loi des données : un test et un graphique de probabilité, puis une loi adaptée (lognormale, Weibull), une transformation (Box-Cox, Johnson) ou la méthode des percentiles, comme le prévoit l'ISO 22514-2. Il donne un intervalle de confiance du Cpk et distingue Cpk, calculé sur la dispersion à court terme, et Ppk, sur la dispersion globale.
Signal d'alerteTransmettre 1,45 tel quel au client. Calculer une capabilité sur un procédé instable, ou confondre Cp et Cpk.
Question 3 · confirmé
Avant d'étudier la capabilité d'une cote, comment vous assurez-vous que le moyen de mesure est fiable ?
Une bonne réponseUne étude R&R croisée, analysée par ANOVA de préférence à la méthode des étendues : une dizaine de pièces qui couvrent la plage du procédé, deux ou trois opérateurs, deux ou trois répétitions. Il lit le %R&R par rapport à la tolérance et à la variation totale, le nombre de catégories distinctes (au moins 5 selon le manuel MSA de l'AIAG), et regarde aussi le biais, la linéarité et la stabilité.
Signal d'alerte« L'appareil est étalonné, donc la mesure est bonne. » L'étalonnage ne dit rien de la répétabilité ni de l'écart entre opérateurs.
Question 4 · confirmé
Six facteurs peuvent influencer le rendement d'un procédé et vous disposez de 20 essais. Comment construisez-vous le plan ?
Une bonne réponseUn criblage d'abord : un plan fractionnaire 2^(6-2) de résolution IV en 16 essais, plus quelques points au centre pour détecter une courbure et estimer l'erreur, l'ordre des essais tiré au hasard et des blocs si les essais s'étalent sur plusieurs jours. Il connaît les alias de son plan. Sur les facteurs qui ressortent, il enchaîne avec un plan de surface de réponse, composite centré par exemple. Un plan definitive screening est une autre option.
Signal d'alerteFaire varier un facteur à la fois. Proposer le plan complet en 64 essais, ou ne pas randomiser.
Question 5 · confirmé
Sur 50 pièces en essai d'endurance, 12 ont cassé avant la fin de l'essai. Comment estimez-vous leur durée de vie ?
Une bonne réponseLes 38 pièces intactes sont des données censurées à droite et entrent dans le calcul. Il ajuste une loi de Weibull par maximum de vraisemblance, lit le paramètre de forme (inférieur à 1 : défauts de jeunesse, proche de 1 : défaillances aléatoires, supérieur à 1 : usure) et le paramètre d'échelle, puis donne une durée B10 avec son intervalle de confiance. Il vérifie que les 12 ruptures relèvent du même mode de défaillance.
Signal d'alerteFaire la moyenne des 12 durées de rupture en ignorant les pièces intactes, ou supposer d'office un taux de défaillance constant.
Recevez la fiche d'entretien complète en PDF
La fiche pour mener l'entretien de bout en bout, prête à imprimer ou à partager avec le manager.
- 30 questions sur 6 axes, avec la bonne réponse, le signal d'alerte et la relance
- Le niveau visé pour chaque question
- Une mise en situation de 20 minutes et ce qu'on attend du candidat
- La grille d'évaluation de 1 à 4, axe par axe
Statisticien industriel : ce que demandent les recruteurs
Une ceinture noire Six Sigma remplace-t-elle une formation de statisticien ?
Non. La ceinture noire forme à la conduite de projets d'amélioration et à un ensemble d'outils statistiques, avec un niveau qui varie selon l'organisme. Un statisticien formé en école ou en master va plus loin sur la théorie : plans d'expériences complexes, fiabilité, modèles. Pour un poste centré sur l'amélioration continue, une ceinture noire expérimentée peut convenir. Pour un poste de référent statistique, vérifiez la profondeur sur les plans et la fiabilité.
Faut-il exiger Minitab ou JMP ?
L'outil s'apprend vite pour quelqu'un qui maîtrise les méthodes. Demandez celui de votre site si le poste doit être opérationnel dès les premières semaines, mais ne rejetez pas un profil JMP pour un site Minitab, ou l'inverse. Un candidat qui code en R ou en Python apporte en plus la capacité d'automatiser le suivi, utile quand le nombre de caractéristiques à surveiller grandit.
Quel test technique proposer à un statisticien industriel ?
Un jeu de données réel ou simulé fonctionne bien : quelques semaines de mesures avec une dérive cachée, ou les résultats d'un petit plan factoriel. Demandez une analyse commentée en trente minutes, sur le logiciel de son choix. Vous voyez si la personne vérifie la mesure et la stabilité avant de calculer, et si elle sait expliquer ses conclusions à un responsable de production.
Un statisticien industriel venu de l'automobile peut-il travailler en pharma ?
Les méthodes sont les mêmes : cartes de contrôle, capabilité, plans d'expériences. Le cadre change. La pharma demande de connaître les guides de validation des procédés, les études de stabilité selon l'ICH, la documentation exigée par les bonnes pratiques de fabrication et la validation des outils informatiques. Interrogez le candidat sur ces sujets pour mesurer le temps d'adaptation nécessaire.
Pour structurer vos autres entretiens, consultez aussi nos pages sur les questions d'entretien de recrutement, la méthode de l'entretien structuré et la grille d'évaluation d'entretien.