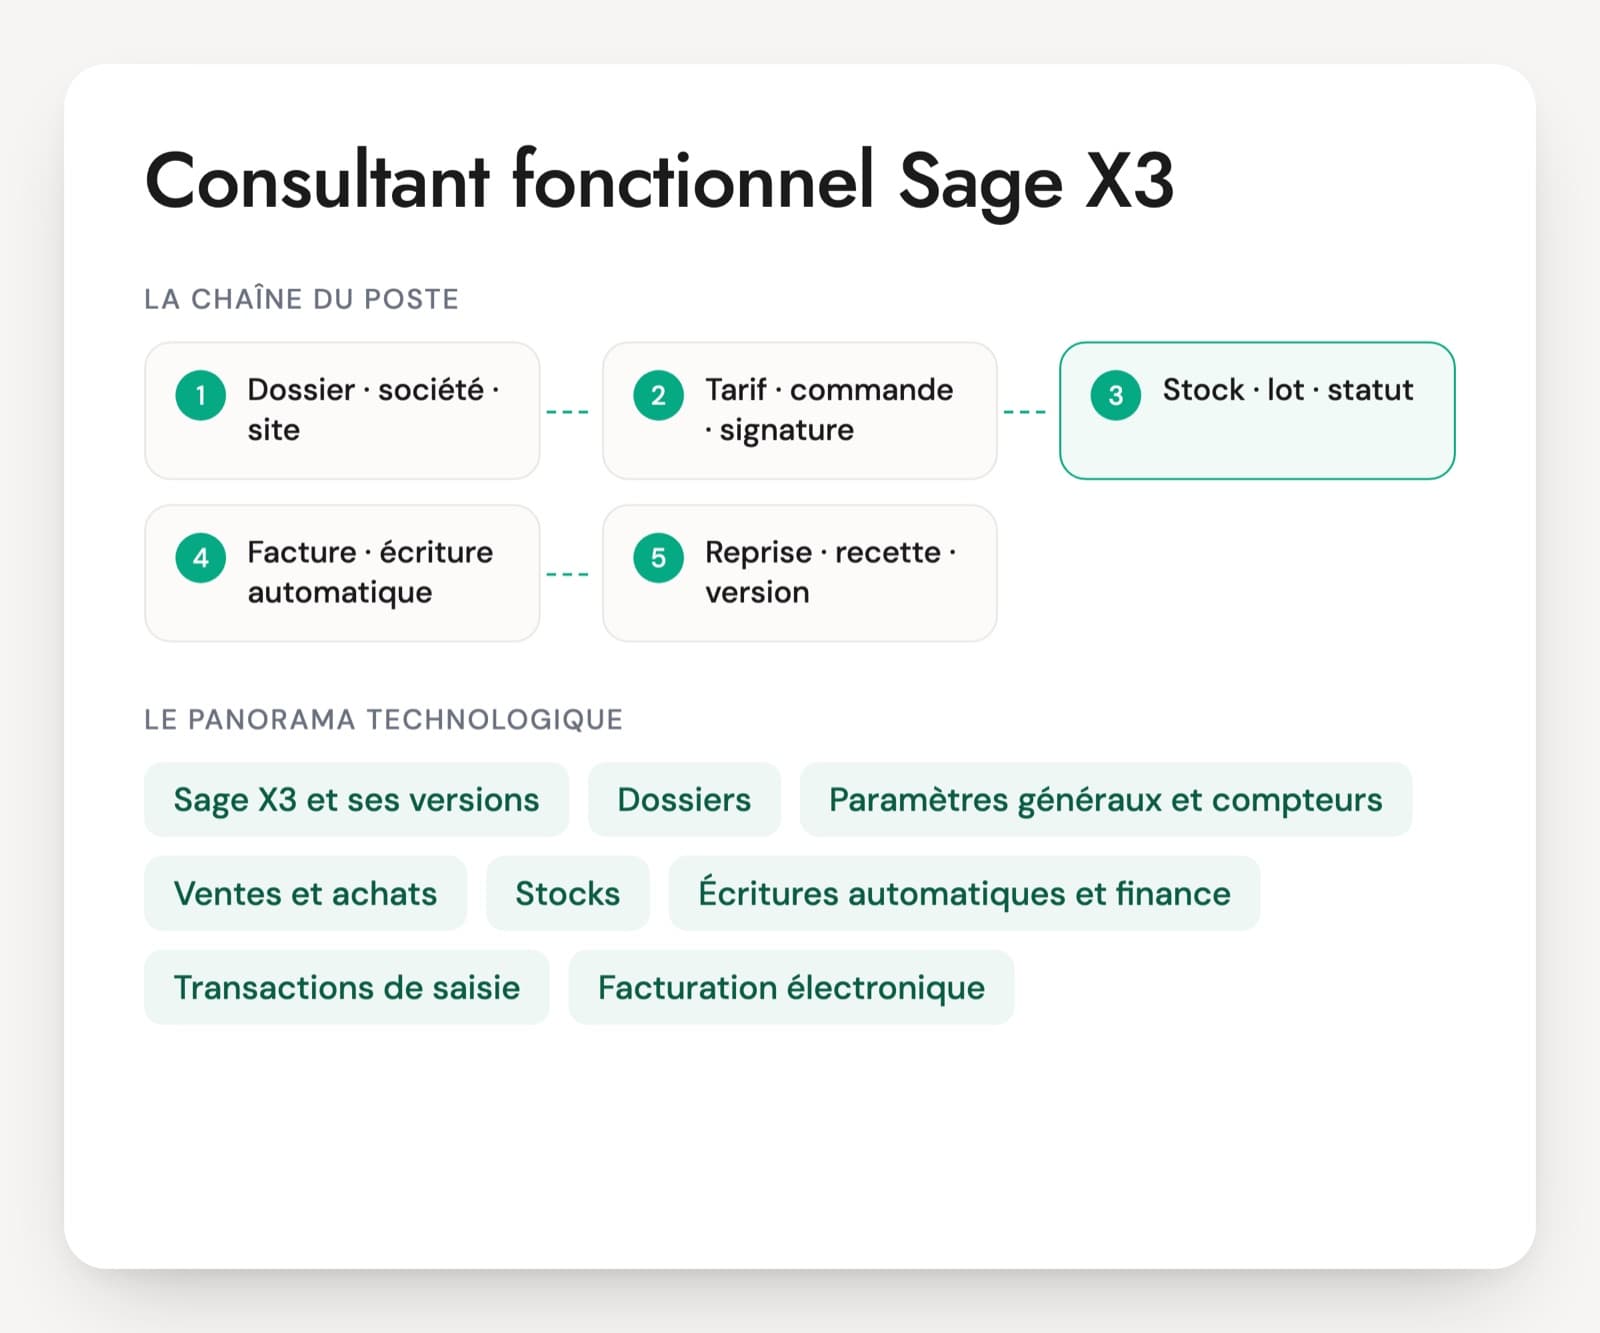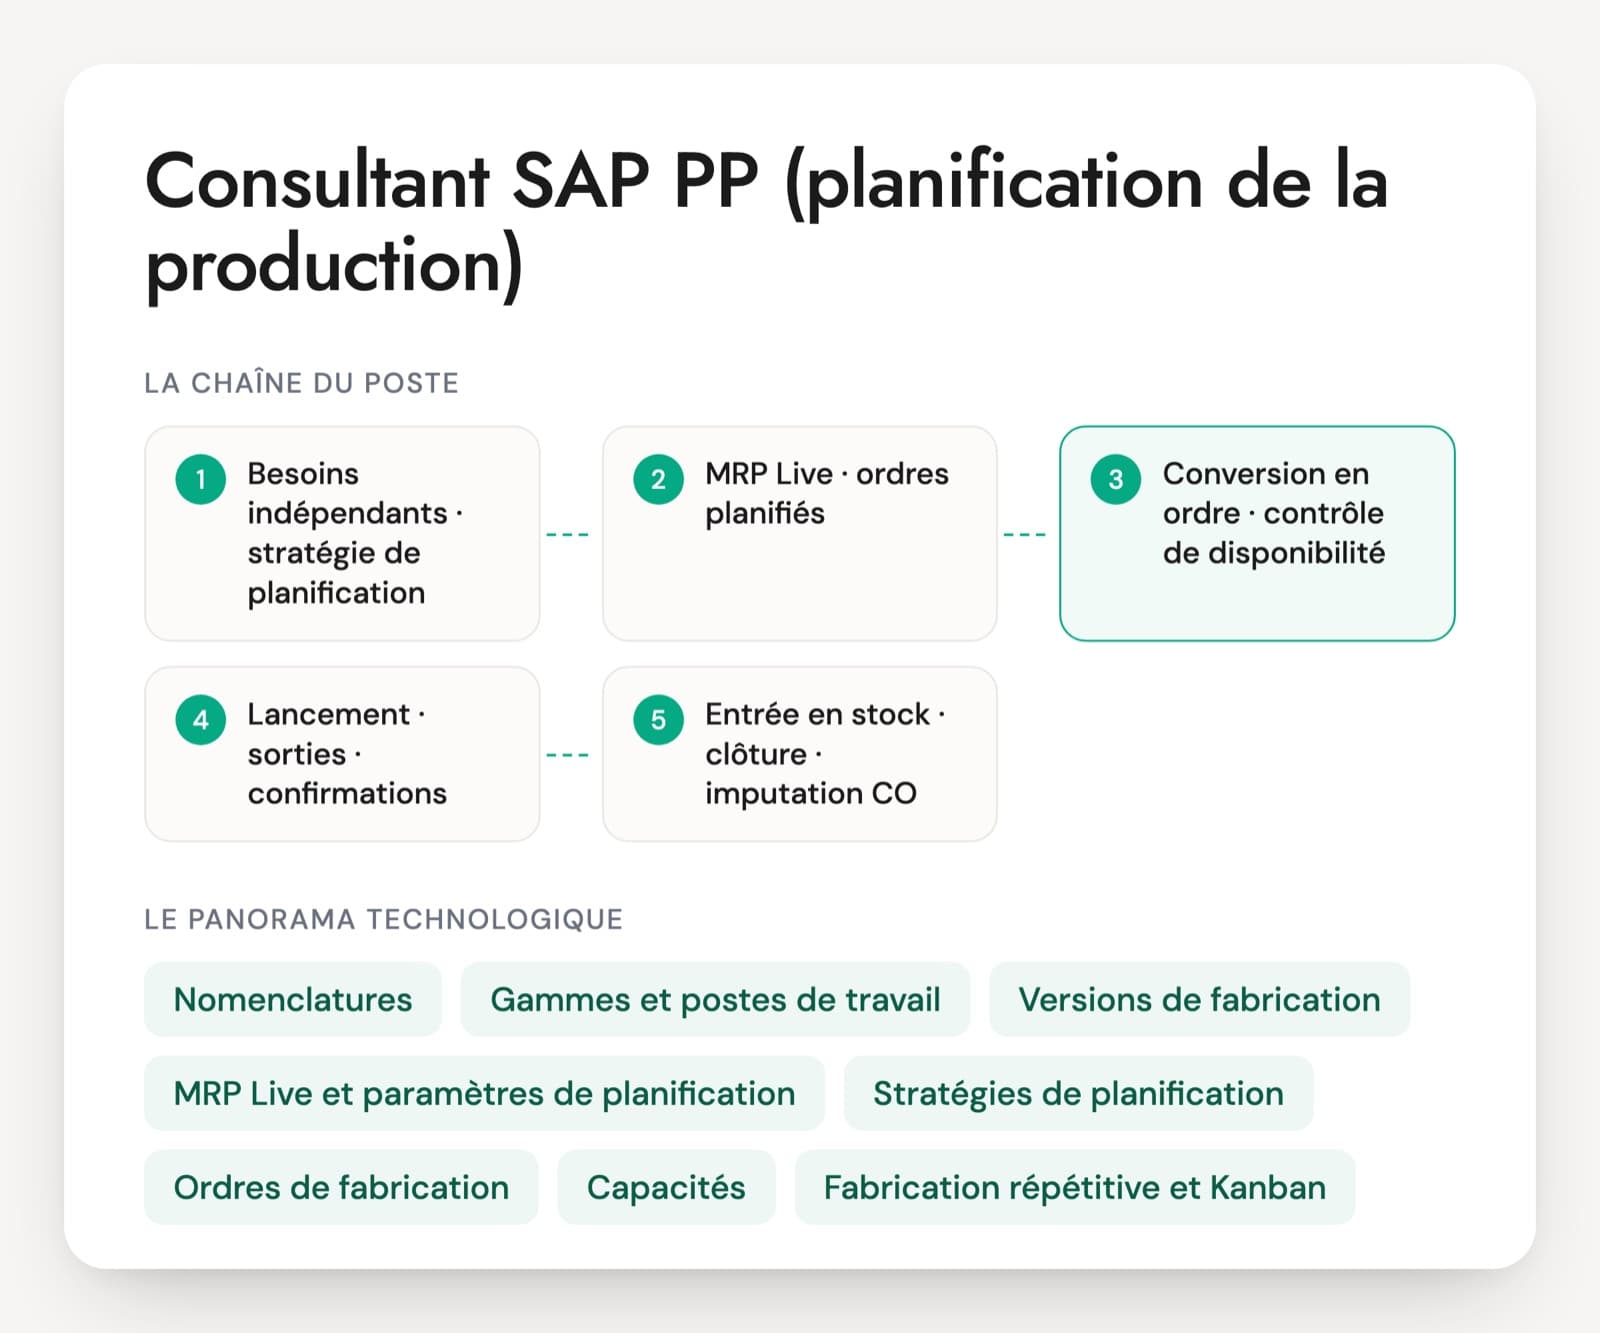
Le consultant production et logistique est jugé par les planificateurs, les responsables de magasin et les acheteurs, souvent dès la première semaine. Les annonces le confirment : planification et ordonnancement, PIC et PDP, ordres de fabrication et analyse de charge chez un intégrateur ; approvisionnement, ADV, logistique et production chez un autre ; formation à la supply chain sur Sage X3 chez un troisième. Le négoce, sans fabrication, fait aussi partie du périmètre de beaucoup de postes.
Face à une suggestion du calcul des besoins qui paraît absurde, un profil expérimenté lit le stock disponible, les statuts et les paramètres de l'article-site avant de toucher à quoi que ce soit. Un profil moins solide supprime la suggestion. Même chose pour un écart d'inventaire ou un coût d'OF qui dérape : la cause est dans un mouvement ou une donnée de base, et la personne doit savoir la retrouver.
Le poste dépend du type de production (sur commande, sur prévisions, négoce pur), la gestion par lot ou par série et la présence d'un WMS. Le PDF couvre 30 questions sur six axes et un cas d'usine qui démarre la production dans Sage X3.
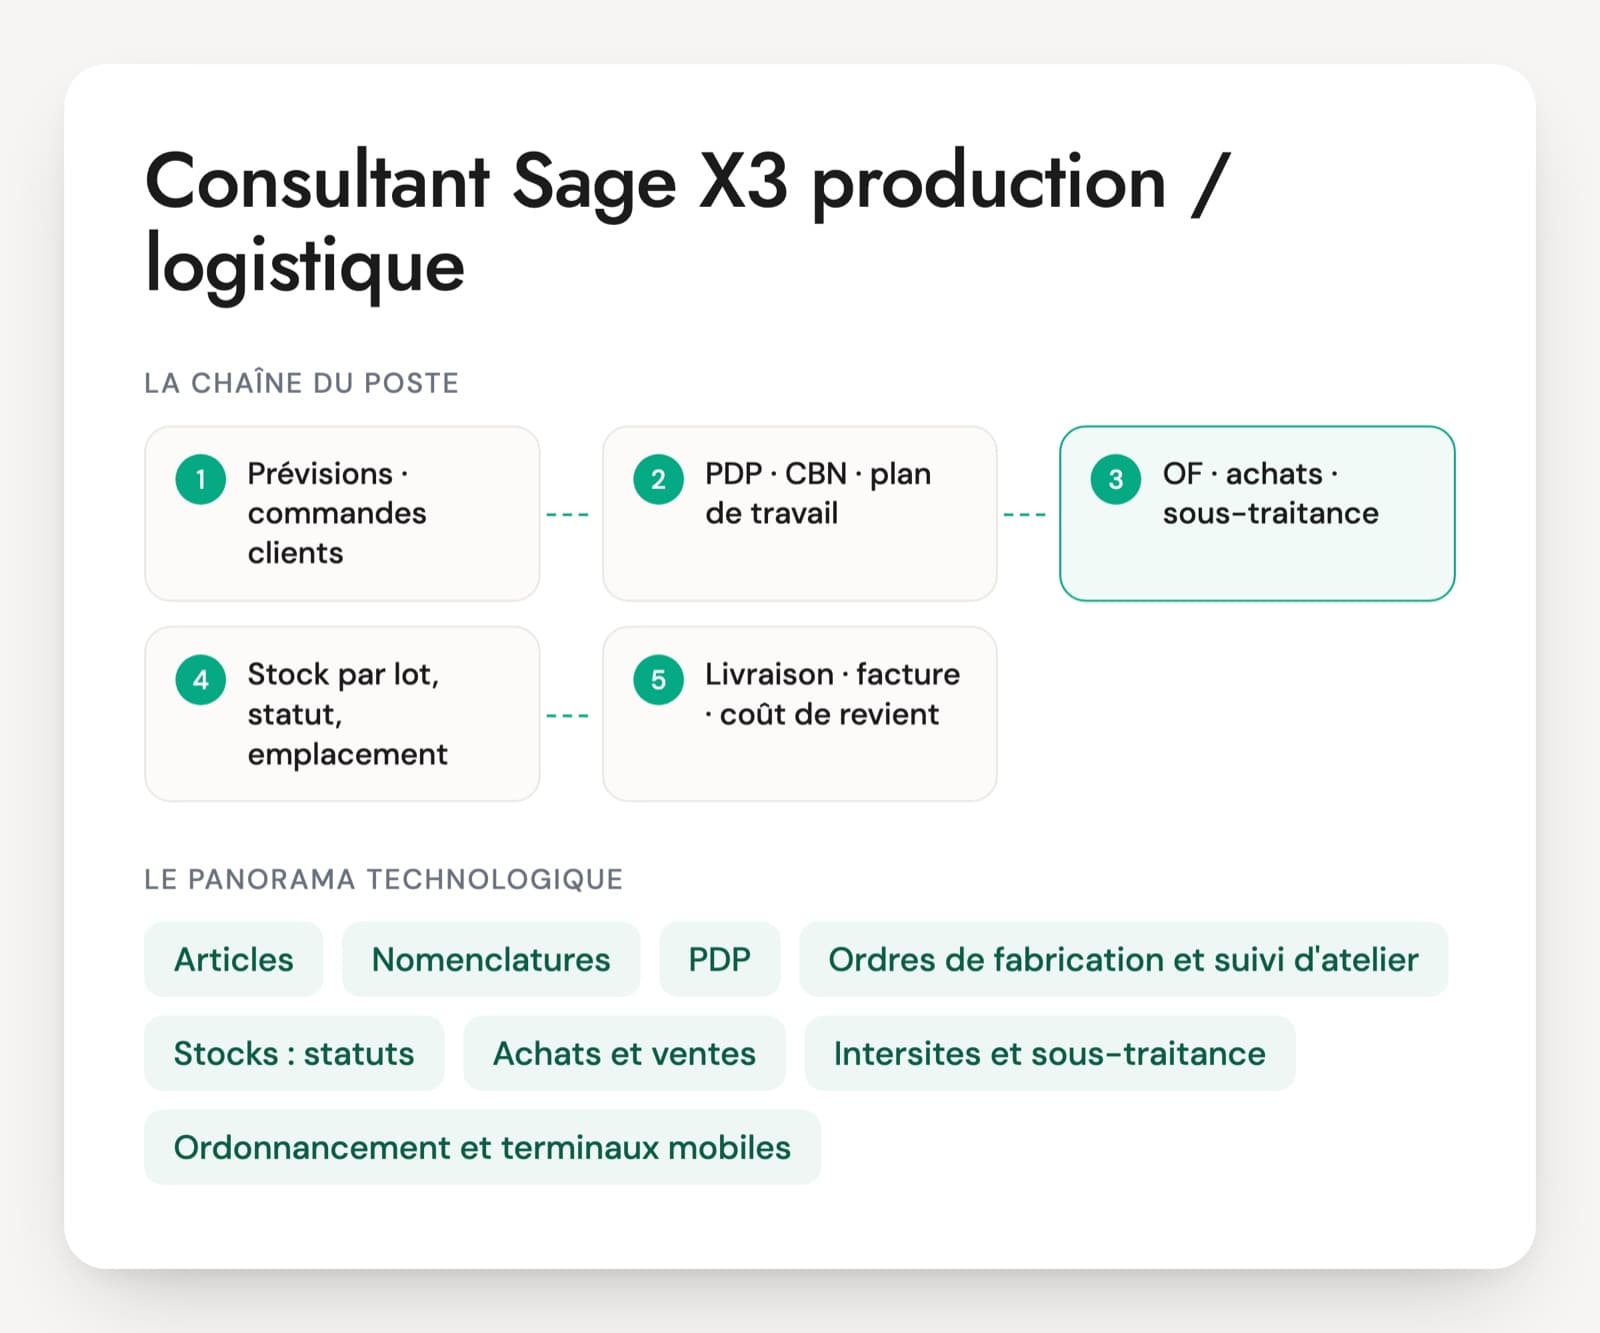
Ce que le consultant paramètre, de l'article à la livraison
Articles, catégories et fiches article-site
La catégorie fixe les valeurs par défaut (lot, série, valorisation, règles de stock). La fiche article porte les unités et les nomenclatures, la fiche article-site les paramètres qui changent par site : politique de réapprovisionnement, délais, stock de sécurité, taille de lot.
Nomenclatures, gammes et postes de charge
La nomenclature dit ce qu'on consomme, la gamme comment on fabrique : opérations, temps de réglage et opératoires, postes de charge avec capacité, calendrier et taux horaire. Ces données nourrissent à la fois le calcul des besoins, la charge et le coût de revient.
PDP, CBN et plan de travail
Le plan directeur de production fixe ce qu'on fabrique en produits finis, le calcul des besoins nets en déduit les besoins des composants et propose des OF et des achats. Le planificateur les relit et les transforme dans le plan de travail. C'est le sujet qui sépare le plus nettement les profils.
Ordres de fabrication et suivi d'atelier
Création, allocation des composants, lancement, sorties de matière, déclarations de temps et de production, clôture. La consommation automatique au prorata de la production gagne du temps mais fausse le stock si les pertes ne sont pas déclarées.
Stocks : statuts, emplacements, lots
Statuts A, Q et R (accepté, en contrôle, rejeté), règles de gestion de stock par catégorie et type de mouvement, emplacements, lots et dates de péremption, traçabilité amont et aval. Les inventaires tournants et annuels se passent par sessions.
Achats et ventes
Demandes et commandes d'achat avec circuits de signature, réceptions, rapprochement avec la facture fournisseur selon des tolérances. Côté vente, commandes, allocations, préparations, livraisons partielles et reliquats, facturation.
Intersites et sous-traitance
Commandes intersites ou transferts entre sites d'un même dossier, opérations de sous-traitance dans la gamme qui génèrent une commande d'achat liée à l'OF et suivent la matière envoyée.
Ordonnancement et terminaux mobiles
Sage X3 Web Scheduling sert à l'ordonnancement à capacité finie, et Sage X3 Mobile Automation équipe les terminaux de saisie en entrepôt et en atelier. Ces deux composants sont livrés avec chaque version de Sage X3, dont la 2026 R1.
Le poste existe chez les intégrateurs Sage, qui cherchent des consultants planification, production ou négoce, et chez les industriels ou distributeurs qui ont un responsable applicatif Sage X3. Beaucoup de candidats viennent du terrain : planificateurs, gestionnaires de stock, responsables ADV ou méthodes passés au conseil. Sage publie deux versions de Sage X3 par an, la dernière parue étant la 2026 R1 (12.0.39). Sur la finance et la facturation électronique, le consultant production n'a pas à tout paramétrer, mais il doit savoir ce que ses flux produisent en comptabilité.
Production, stock, flux : les six points de la grille
- Données de base industrielles
- Planification et calcul des besoins
- Ordres de fabrication et atelier
- Stocks, lots et inventaires
- Flux achats, ventes et intersites
- Valorisation et coût de revient
Usine et entrepôt, cinq situations et les réponses attendues
Chaque question vient avec ce qu'une bonne réponse contient et le signal qui doit vous alerter. Pas besoin d'être technique pour les poser : écoutez si le candidat raconte du vécu.
Question 1 · confirmé
Le CBN de la nuit suggère un OF de 200 pièces sur un article dont le stock dépasse la demande du mois. Quelles pistes examinez-vous ?
Une bonne réponseDans le détail du besoin et du stock pris en compte : un stock en statut Q ou R (contrôle, rejeté) qui n'est pas disponible, un stock sur un autre site ou déjà alloué à une autre commande, un stock de sécurité, une taille de lot ou un coefficient de perte qui gonflent la quantité, un besoin venu d'une nomenclature parente. Il vérifie aussi la date du besoin face à l'horizon et au délai d'obtention. Il lit avant de changer quoi que ce soit dans la fiche article-site.
Signal d'alerteSupprimer les suggestions à la main chaque matin, ou passer l'article en réapprovisionnement manuel pour faire taire le calcul.
Question 2 · confirmé
Sur un OF terminé, les composants ont été consommés en automatique selon la nomenclature, mais l'atelier a jeté une partie de la matière. Que se passe-t-il, et que proposez-vous ?
Une bonne réponseLa consommation automatique au prorata de la quantité produite sort la quantité théorique : le stock informatique reste trop haut et l'écart n'apparaît qu'à l'inventaire. Il propose une déclaration des rebuts ou une sortie complémentaire en fin d'OF, ou une sortie manuelle pour les composants à forte perte, et un coefficient de perte réaliste dans la nomenclature. Il fait le lien avec le prix de revient de l'OF, faussé tant que la perte n'est pas déclarée.
Signal d'alerte« On corrigera à l'inventaire », sans voir l'effet sur le CBN et sur le coût.
Question 3 · confirmé
Un lot de matière première arrive et doit être contrôlé avant usage. Comment Sage X3 l'empêche-t-il d'être consommé trop tôt ?
Une bonne réponsePar les règles de gestion de stock de la catégorie d'article : le mouvement de réception crée le stock en statut Q, non disponible pour les allocations ni les sorties. Le contrôle qualité le passe en A (accepté) ou en R (rejeté), avec un sous-statut au besoin, et l'historique garde la trace du lot. Il précise que le CBN ne compte pas ce stock comme disponible, ce qui peut créer des suggestions en attendant le contrôle.
Signal d'alerteUn emplacement « à contrôler » sans statut de stock, en comptant sur la discipline des caristes.
Question 4 · confirmé
À l'inventaire tournant, un emplacement affiche 120 cartons dans Sage X3 et 80 sur l'étagère. Comment remontez-vous à la cause ?
Une bonne réponsePar les mouvements de l'article sur cet emplacement depuis le dernier comptage : réceptions rangées ailleurs que prévu, préparations prélevées sur un autre emplacement que celui proposé, sorties de production non déclarées, changements d'emplacement faits physiquement mais pas dans l'ERP. Il valide l'écart par la session d'inventaire, puis corrige la cause : règles d'emplacement, saisie sur terminal mobile au moment du geste, formation.
Signal d'alerteCorriger le stock par un mouvement divers sans chercher pourquoi, ou attendre l'inventaire annuel.
Question 5 · senior
Un OF clôturé affiche un coût réel 18 % au-dessus du coût standard. Comment expliquez-vous l'écart au contrôleur de gestion ?
Une bonne réponseIl découpe l'écart : quantités de composants consommées au-delà de la nomenclature, prix des composants différents du standard, temps d'opération déclarés plus longs que la gamme, taux horaires des postes de charge, rebuts et quantité produite inférieure à la quantité lancée. Il vérifie qu'aucune déclaration de temps ou de consommation n'est arrivée après la clôture de l'OF, puis propose de corriger soit les données de base, soit l'atelier.
Signal d'alerte« Le standard est faux » sans analyse, ou une confusion entre prix de revient et prix de vente.
Recevez la fiche d'entretien complète en PDF
La fiche pour mener l'entretien de bout en bout, prête à imprimer ou à partager avec le manager.
- 30 questions sur 6 axes, avec la bonne réponse, le signal d'alerte et la relance
- Le niveau visé pour chaque question
- Une mise en situation de 20 minutes et ce qu'on attend du candidat
- La grille d'évaluation de 1 à 4, axe par axe
Questions fréquentes sur le consultant Sage X3 production et logistique
Un consultant Sage X3 négoce peut-il prendre une mission de production ?
Il connaît déjà les achats, les ventes, les stocks et les emplacements, ce qui fait la moitié du travail. Il lui manque souvent les nomenclatures, les gammes, le CBN sur plusieurs niveaux et le suivi d'atelier. Pour une mission de démarrage de production, il doit pouvoir raconter un OF suivi de bout en bout et un écart de coût expliqué. S'il n'en a jamais vu, un binôme s'impose avec un profil industrie les premiers mois.
Faut-il un ancien planificateur ou un consultant ERP de métier ?
L'ancien planificateur comprend les contraintes de l'atelier et parle la même langue que les utilisateurs. Le consultant de métier connaît mieux le paramétrage et les autres modules. Pour du support ou un responsable applicatif interne, le premier convient souvent après une formation au paramétrage. Pour un intégrateur qui enchaîne les projets, il faut quelqu'un qui a déjà paramétré et démarré plusieurs sites.
Quel test technique donner à un consultant Sage X3 production ?
Une suggestion du CBN à expliquer à partir d'une copie d'écran du stock et des paramètres de l'article, ou un OF clôturé dont il faut analyser l'écart de coût. La personne raisonne à voix haute. Sur une base de démonstration, le candidat peut aussi créer une nomenclature à deux niveaux et une gamme, puis lancer un calcul des besoins et en lire le résultat.
Le consultant doit-il savoir écrire du SQL ou du L4G ?
Le L4G relève du développeur Sage X3, pas du consultant fonctionnel. Le SQL de base et le requêteur aident à vérifier un stock, des mouvements ou des données reprises, et plusieurs annonces le demandent. Un bon profil terrain qui ne l'a pas reste recevable, à condition de savoir lire un export et décrire précisément ce que le développeur doit produire.
Pour structurer vos autres entretiens, consultez aussi nos pages sur les questions d'entretien de recrutement, la méthode de l'entretien structuré et la grille d'évaluation d'entretien.