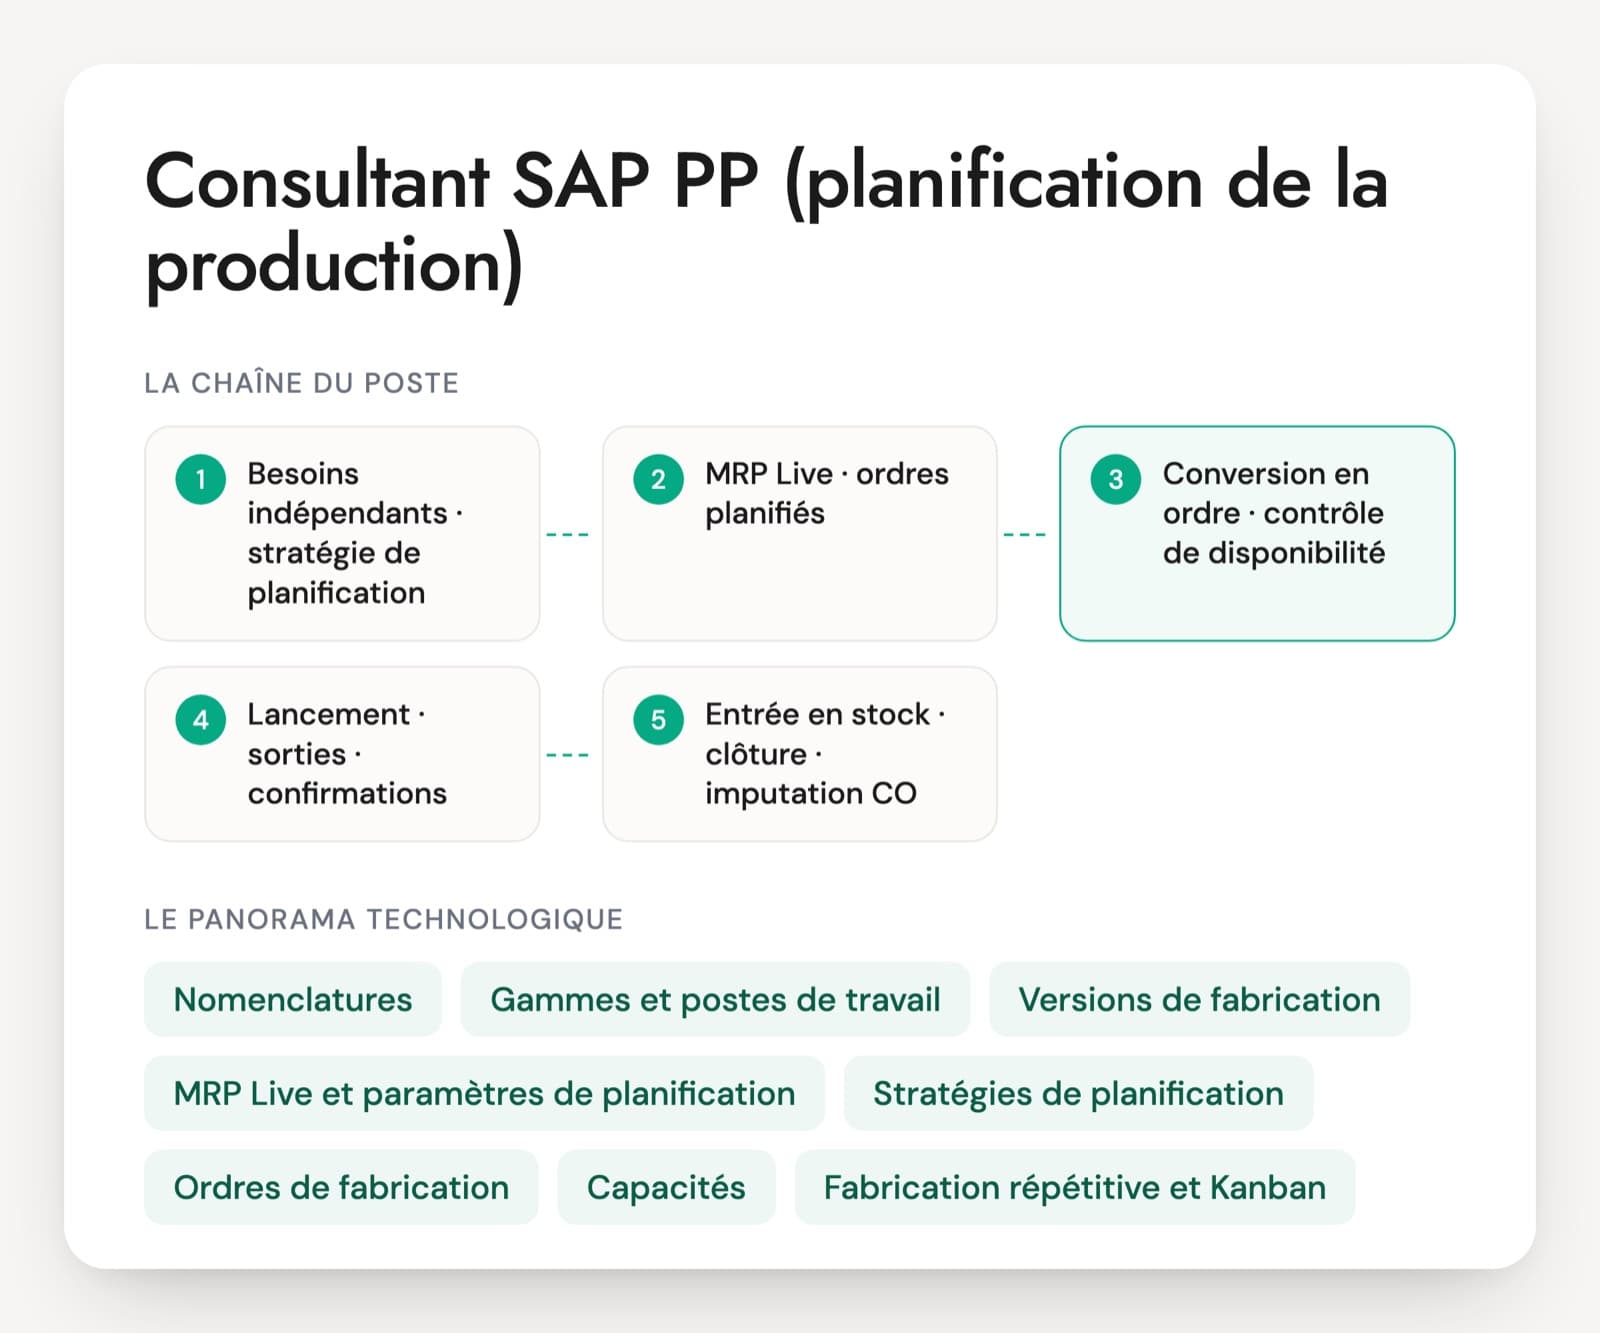
Le consultant SAP PP travaille avec les planificateurs, les méthodes et les chefs d'atelier. Il construit les données de base, choisit les stratégies de planification, règle le MRP et suit les ordres de fabrication jusqu'à leur imputation en contrôle de gestion. La plupart des missions actuelles tournent autour de S/4HANA : conversion depuis ECC, déploiement d'un core model sur de nouveaux sites, reprise des nomenclatures, gammes et versions de fabrication.
Le module se lit mal sur un CV. Beaucoup de profils annoncent PP alors qu'ils ont surtout fait du MM avec un peu de production, ou du support utilisateur sur les ordres. D'autres viennent de la fabrication en process et connaissent les recettes plutôt que les gammes. Un consultant confirmé explique sans hésiter pourquoi le MRP a créé un ordre planifié, comment un ordre choisit sa gamme et ce que coûte une confirmation fausse au contrôle de gestion.
Avant l'entretien, il faut connaître le type de production du site (fabrication discrète sur ordres, fabrication répétitive, Kanban), le niveau d'intégration attendu avec QM et EWM, et la place éventuelle de PP/DS. Un profil solide en MRP peut découvrir l'ordonnancement fin, et l'inverse arrive aussi.
Ce que le consultant SAP PP paramètre, de la nomenclature à l'ordre
Nomenclatures
La liste des composants d'un article, avec quantités, rebut et dates de validité. Les nomenclatures alternatives, les fantômes et la gestion des modifications techniques reviennent dans tous les projets. Une nomenclature fausse se paie deux fois : en besoins mal calculés et en coûts faux.
Gammes et postes de travail
La gamme décrit les opérations, leurs valeurs standard et le poste de travail qui les exécute. Le poste de travail porte la capacité, les formules de durée et le lien avec les centres de coûts. C'est ici que se règlent à la fois les dates, la charge et le coût de fabrication.
Versions de fabrication
Elles associent une alternative de nomenclature et une gamme pour une plage de dates et de quantités. S/4HANA s'appuie sur elles pour choisir comment fabriquer un article. Une reprise ECC vers S/4HANA commence souvent par leur nettoyage.
MRP Live et paramètres de planification
MRP Live (MD01N) calcule les besoins dans la base SAP HANA. Les résultats dépendent des paramètres de la fiche article : type de planification, taille de lot, stock de sécurité, délais, horizon fixe. La planification par magasin a laissé la place aux zones MRP dans S/4HANA.
Stratégies de planification
Fabrication sur stock, sur commande ou assemblage à la commande : la stratégie fixe comment les prévisions et les commandes clients se consomment. Les stratégies 10, 20, 40, 50 et 70 couvrent la plupart des cas. Un mauvais choix ici se voit dans les stocks six mois plus tard.
Ordres de fabrication
De l'ordre planifié converti à la clôture : ordonnancement, contrôle de disponibilité, lancement, sorties de composants, confirmations, entrée en stock, clôture technique. Les apps Fiori de gestion des ordres complètent les transactions CO01 à CO15 que les CV citent.
Capacités, PP/DS et MRP prédictif
Le MRP planifie à capacité infinie. Le lissage passe par le planning de capacité ou le Capacity Scheduling Board. PP/DS, intégré à S/4HANA, ordonnance finement les ressources goulot, et le MRP prédictif (pMRP) simule la charge à moyen terme.
Fabrication répétitive et Kanban
Deux modes pour les flux réguliers. La fabrication répétitive suit des quantités par période avec un collecteur de coûts, le Kanban réapprovisionne le bord de ligne par bacs. Mieux vaut savoir lequel le site utilise avant l'entretien.
Intégration MM, QM et CO
Chaque ordre consomme du stock, déclenche parfois un contrôle qualité et finit en écart analysé par le contrôle de gestion. Un consultant PP qui ignore ces liens produit des incidents chez ses voisins.
Les postes de consultant SAP PP se trouvent chez les intégrateurs et cabinets SAP, en prestation chez un industriel, ou dans le centre de compétences SAP d'un groupe, où le rôle s'appelle souvent référent ou chef de projet fonctionnel. Les offres associent fréquemment PP à QM, MM ou EWM, et beaucoup portent sur la reprise des données de production vers S/4HANA. SAP propose la certification C_TS422 (SAP Certified - SAP S/4HANA Cloud Private Edition, Production Planning and Manufacturing), passée sous forme d'évaluation sur système. Elle atteste la connaissance du paramétrage standard, pas la tenue d'un démarrage d'usine.
Six domaines PP évalués pendant l'entretien
- Nomenclatures, gammes et versions de fabrication
- Stratégies de planification et MRP Live
- Ordres de fabrication de bout en bout
- Capacités et ordonnancement
- Fabrication répétitive et Kanban
- Intégration MM, QM et CO
Planification et atelier, les premières questions d'entretien
Chaque question vient avec ce qu'une bonne réponse contient et le signal qui doit vous alerter. Pas besoin d'être technique pour les poser : écoutez si le candidat raconte du vécu.
Question 1 · confirmé
Le MRP crée des ordres planifiés pour un composant alors que le stock couvre le besoin. Où cherchez-vous ?
Une bonne réponseDans la liste des stocks et des besoins (MD04) d'abord : le stock est-il dans un magasin exclu du MRP ou dans une autre zone MRP, bloqué ou réservé ? Ensuite le stock de sécurité, la taille de lot (fixe, arrondi, minimum), le rebut qui gonfle les besoins, des besoins dépendants venus d'une autre nomenclature, et l'horizon de planification fixe. La personne lit les messages d'exception avant de toucher aux paramètres de la fiche article.
Signal d'alerteSupprimer les ordres planifiés à la main, ou changer le type de planification sans avoir lu la liste des besoins.
Question 2 · confirmé
Le site fabrique des sous-ensembles sur stock et n'assemble le produit fini qu'à la commande client. Quelle stratégie de planification proposez-vous ?
Une bonne réponseLa stratégie 50 (planification sans assemblage final) sur le produit fini : les besoins indépendants prévisionnels déclenchent la fabrication des sous-ensembles, et les ordres planifiés du produit fini ne deviennent convertibles qu'à l'arrivée de la commande, qui consomme la prévision. Il cite l'alternative 70 au niveau des sous-ensembles, le choix du mode et des périodes de consommation, et compare avec la 40, où l'assemblage final est aussi lancé sur prévision.
Signal d'alerteLa stratégie 10 partout, ou aucune notion de consommation de la prévision par les commandes.
Question 3 · confirmé
En S/4HANA, un ordre de fabrication reprend une ancienne gamme alors que la nouvelle est validée. Que vérifiez-vous ?
Une bonne réponseLa version de fabrication, puisque S/4HANA s'appuie sur elle pour choisir l'alternative de nomenclature et la gamme. La personne regarde les dates de validité et la plage de quantités de chaque version, le blocage éventuel de l'ancienne, puis la date de validité de la gamme et de ses opérations. Elle lance le contrôle de cohérence de la version et rappelle qu'un ordre déjà créé garde ses données : il faut relire la nomenclature et la gamme dans l'ordre (nouvelle détermination) ou recréer l'ordre.
Signal d'alerte« Je supprime l'ancienne gamme », sans parler de version de fabrication. Ou une correction faite seulement sur l'ordre, sans comprendre pourquoi la mauvaise gamme a été choisie.
Question 4 · confirmé
L'atelier confirme ses opérations, mais les sorties de composants ne passent jamais. D'où vient le problème ?
Une bonne réponseDu prélèvement rétroactif (backflush). La personne vérifie l'indicateur dans la fiche article, le poste de travail ou l'affectation du composant à l'opération dans la gamme, puis la transaction des mouvements en erreur (COGI) : stock insuffisant, lot à saisir, magasin de prélèvement absent. Elle contrôle aussi que le composant est affecté à une opération qui est réellement confirmée.
Signal d'alerteSaisir les sorties à la main chaque soir, sans chercher la cause.
Question 5 · confirmé
Un poste de travail est chargé à 140 % la semaine prochaine. Comment le traitez-vous dans SAP ?
Une bonne réponseLe MRP planifie à capacité infinie, donc il faut une étape à part. La personne vérifie d'abord la capacité disponible (équipes, taux d'utilisation, calendrier) et les formules, puis lisse la charge : planning de capacité ou Capacity Scheduling Board en Fiori, ordonnancement à capacité finie, décalage ou transfert vers un poste de travail alternatif. Elle cite PP/DS dans S/4HANA quand l'ordonnancement fin est quotidien et contraint.
Signal d'alerteAugmenter la capacité du poste de travail dans la fiche pour faire disparaître la surcharge.
Recevez la fiche d'entretien complète en PDF
La fiche pour mener l'entretien de bout en bout, prête à imprimer ou à partager avec le manager.
- 30 questions sur 6 axes, avec la bonne réponse, le signal d'alerte et la relance
- Le niveau visé pour chaque question
- Une mise en situation de 20 minutes et ce qu'on attend du candidat
- La grille d'évaluation de 1 à 4, axe par axe
SAP PP, les questions fréquentes
Un consultant SAP PP doit-il aussi connaître MM, QM et CO ?
Il doit en connaître les points de contact. Côté MM, la fiche article, les mouvements de stock et l'approvisionnement spécial. Côté QM, les contrôles en cours de fabrication et à l'entrée en stock. Côté CO, l'évaluation standard, les écarts et l'imputation des ordres. Les offres en double module, PP/QM ou PP/MM, sont nombreuses. Pour un poste centré sur la planification, la profondeur en PP reste prioritaire.
Que vaut la certification C_TS422 pour juger un consultant SAP PP ?
C'est la certification SAP sur la planification et l'exécution de la production dans S/4HANA, passée sur un système. Elle montre qu'une personne sait naviguer dans le paramétrage standard. Elle ne dit rien d'un démarrage vécu, d'une reprise de nomenclatures ni d'un MRP réglé avec des planificateurs. C'est un signal de base, et un exemple de site mis en production compte davantage.
Quel exercice est donné en test technique à un consultant SAP PP ?
Une liste des stocks et des besoins imprimée, avec un ordre planifié inattendu et deux messages d'exception, suffit. La personne explique chaque ligne, trouve la cause et dit quel paramètre elle changerait. S'y ajoute un ordre de fabrication dont les sorties de composants sont en erreur. En trente minutes, on voit qui lit le système et qui récite les transactions.
PP/DS, DDMRP ou MRP prédictif : sont-ils attendus ?
Seulement si le site les utilise ou compte les déployer. PP/DS sert à l'ordonnancement fin des ressources goulot, le DDMRP à piloter des tampons de stock, le MRP prédictif à simuler la charge à moyen terme. Beaucoup de bons consultants PP n'en ont jamais configuré. Ils deviennent exigibles quand le projet en dépend. Sinon, ils comptent comme un plus et la base MRP passe d'abord.
Pour structurer vos autres entretiens, consultez aussi nos pages sur les questions d'entretien de recrutement, la méthode de l'entretien structuré et la grille d'évaluation d'entretien.