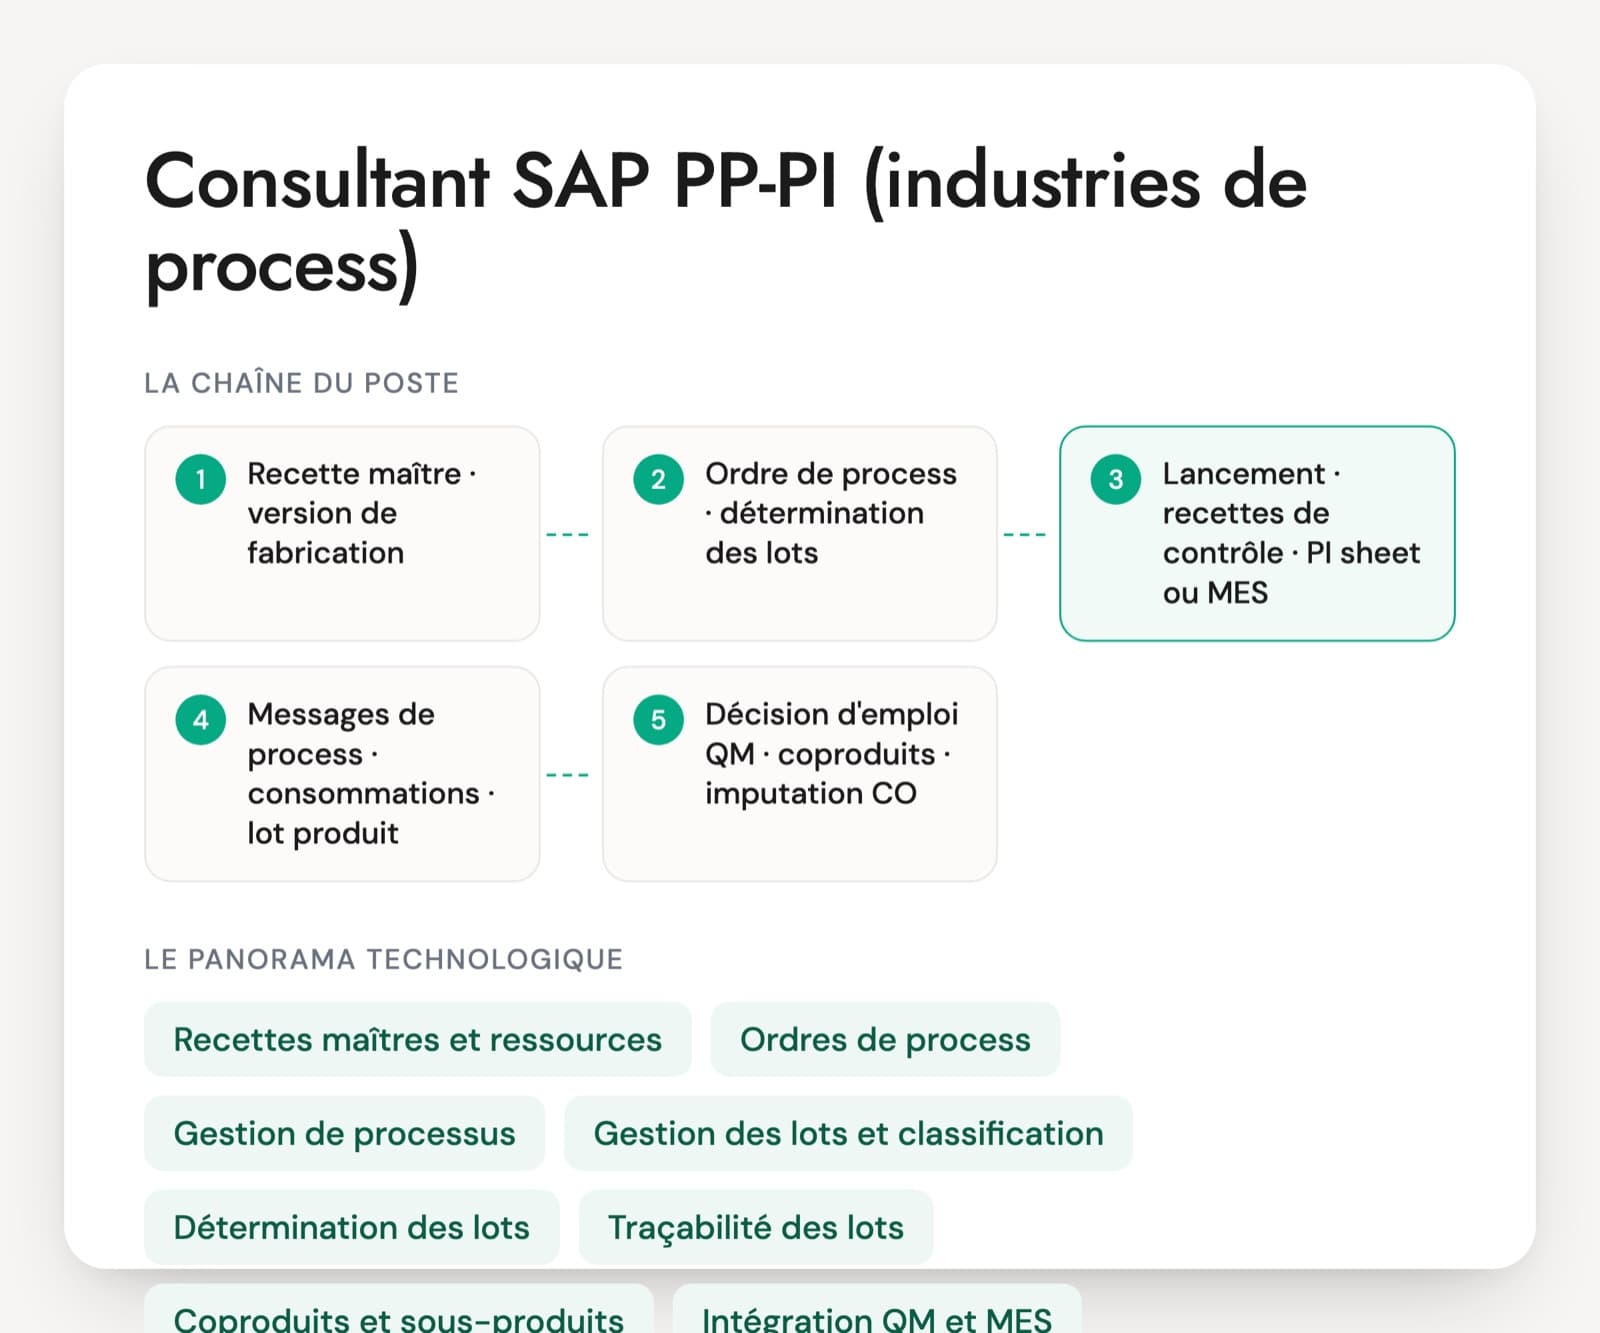
Dans une usine qui mélange, fait réagir, sèche ou conditionne des matières, la production ne se pilote pas avec des gammes et des numéros de série. Elle se pilote par lots, avec des recettes, des quantités qui varient selon la teneur des matières et des coproduits qui sortent du même ordre. PP-PI est la partie de SAP PP faite pour ces flux. Le consultant y configure les recettes maîtres et les ressources, les ordres de process, la détermination des lots et les instructions envoyées aux opérateurs.
Un consultant PP venu de la fabrication discrète passe souvent pour un PP-PI sur le papier. La différence apparaît dès qu'on parle de phases, de recettes de contrôle, de classification des lots ou de messages de process. Inversement, un profil PP-PI solide connaît bien QM, car la décision d'emploi et les caractéristiques du lot sont au centre de son travail quotidien.
Avant l'entretien, il faut savoir si l'atelier travaille avec des PI sheets dans SAP ou avec un MES, si la gestion des lots est déjà en place et si le projet comprend une reprise vers S/4HANA. Les offres françaises affichent souvent PP/PI avec QM ou en support aux utilisateurs : le niveau attendu change beaucoup d'un poste à l'autre.
Recettes, lots et messages : le périmètre d'un consultant PP-PI
Recettes maîtres et ressources
La recette maître remplace la gamme : des opérations découpées en phases, exécutées sur des ressources (cuves, lignes, équipements) avec des relations entre phases. Elle porte aussi les instructions envoyées à l'atelier. La version de fabrication la relie à la liste des composants.
Ordres de process
L'équivalent de l'ordre de fabrication pour la fabrication en process (COR1 et suivantes). Il se confirme phase par phase, consomme et produit des lots, et peut sortir plusieurs coproduits. Son lancement déclenche les recettes de contrôle et souvent le contrôle qualité.
Gestion de processus, PI sheets et XSteps
Au lancement, SAP génère des recettes de contrôle envoyées à une PI sheet que l'opérateur remplit, ou à un système externe. Les XSteps structurent les instructions en blocs réutilisables. Les valeurs saisies repartent sous forme de messages de process vers l'ordre, le stock ou QM.
Gestion des lots et classification
Chaque lot porte ses caractéristiques : date de fabrication, péremption, teneur, origine. Le niveau de lot, la numérotation et la classe de lot se décident tôt et se changent difficilement. La gestion des lots conditionne toute la traçabilité.
Détermination des lots
Les règles qui choisissent quels lots consommer : stratégies de recherche, classes de sélection, tri par date de péremption. Mal réglée, elle bloque le lancement des ordres ou consomme les mauvais lots.
Traçabilité des lots
La liste des utilisations du lot (MB56) et le Batch Information Cockpit (BMBC) remontent d'un lot de matière première jusqu'aux lots finis et aux livraisons, ou l'inverse. Le résultat ne vaut que si chaque mouvement a été passé avec son lot.
Coproduits et sous-produits
Un ordre peut sortir plusieurs produits. Les coproduits se partagent les coûts selon une structure de répartition, les sous-produits entrent à un prix qui réduit le coût du produit principal. Le sujet se règle avec le contrôle de gestion.
Intégration QM et MES
Contrôles en cours de fabrication et à l'entrée en stock, décision d'emploi qui libère le lot, résultats reportés dans la classification. Côté atelier, un MES comme SAP Digital Manufacturing peut prendre l'exécution et renvoyer confirmations et consommations.
Les postes PP-PI sont moins nombreux que les postes PP et apparaissent souvent sous l'intitulé PP/PI, PP/QM ou SAP Manufacturing. On les trouve chez les intégrateurs et cabinets SAP, en prestation chez un industriel de la fabrication en process, et dans les centres de compétences SAP des groupes, en projet ou en support aux utilisateurs. La certification SAP de production sous S/4HANA (C_TS422) couvre la planification et l'exécution de la production en général. Un profil PP-PI se juge surtout sur les recettes, les lots et la gestion de processus, que la certification aborde peu.
Les compétences PP-PI évaluées une par une
- Recettes maîtres, ressources et versions
- Ordres de process et confirmations par phase
- Gestion de processus et messages
- Gestion et détermination des lots
- Coproduits, sous-produits et coûts
- Intégration QM et reprise des lots
Cinq situations d'atelier et les réponses attendues en PP-PI
Chaque question vient avec ce qu'une bonne réponse contient et le signal qui doit vous alerter. Pas besoin d'être technique pour les poser : écoutez si le candidat raconte du vécu.
Question 1 · confirmé
Le même produit se fabrique dans une cuve de 2 000 litres ou dans deux cuves de 1 000 litres. Comment le modélisez-vous dans PP-PI ?
Une bonne réponseDeux recettes maîtres (ou deux recettes d'un même groupe de recettes), chacune avec ses ressources, ses durées et sa plage de quantités, et deux versions de fabrication qui les relient à la liste des composants. Le choix se fait par la plage de quantités de la version ou par une répartition des quotas. La personne vérifie que les formules de durée tiennent compte de la quantité, sinon les deux cuves affichent la même charge.
Signal d'alerteUne seule recette avec une ressource fictive « cuve », ou une saisie manuelle de la ressource à chaque ordre.
Question 2 · confirmé
L'ordre de process doit consommer d'abord les lots qui périment le plus tôt, avec au moins 60 jours de durée de vie restante. Que paramétrez-vous ?
Une bonne réponseLa détermination des lots pour les ordres de process : un type de stratégie de recherche, un enregistrement par article ou par site, une classe de sélection qui filtre sur la date limite d'utilisation (caractéristique de péremption du lot) et une règle de tri croissante sur cette date. La durée de vie restante minimale peut aussi venir de la fiche article. La détermination se lance à la création ou au lancement selon le type d'ordre.
Signal d'alerteLaisser l'opérateur choisir le lot sur la ligne, ou trier sur le numéro de lot.
Question 3 · confirmé
Un lot de matière première est déclaré non conforme. Comment retrouvez-vous en moins d'une heure les lots de produits finis concernés ?
Une bonne réponseLa liste des utilisations du lot (MB56) ou le Batch Information Cockpit (BMBC), en descendant du lot de matière première vers les ordres de process qui l'ont consommé puis vers les lots produits, et vers les livraisons clients. Cela suppose que chaque sortie et chaque entrée ont été passées avec leur lot. La personne bloque ensuite les lots concernés (statut restreint ou stock bloqué) et prévient la qualité.
Signal d'alerteInterroger les opérateurs ou fouiller les feuilles de production papier.
Question 4 · confirmé
Les consommations saisies sur la PI sheet n'arrivent pas dans le stock. Où cherchez-vous ?
Une bonne réponseDans les messages de process : la PI sheet renvoie des messages (consommation, production, statut de phase) vers des destinations, dont la mise à jour de l'ordre et du stock. La personne ouvre le moniteur des messages, regarde le statut et l'erreur de chaque message : lot absent, stock insuffisant, période fermée, catégorie de message mal reliée à sa destination. Elle corrige la cause puis relance l'envoi au lieu de saisir le mouvement à la main.
Signal d'alerteSaisir la sortie à la main dans MIGO, ce qui crée un doublon quand le message repart.
Question 5 · senior
Une fabrication donne deux produits vendables et un résidu revendu. Comment le paramétrez-vous, et comment les coûts se répartissent-ils ?
Une bonne réponseLes deux produits vendables sont des coproduits : indicateur coproduit dans la fiche article, poste à quantité négative dans la liste des composants (ou produit principal plus un coproduit), et une structure de répartition qui fixe la part des coûts de l'ordre pour chacun. Le résidu est un sous-produit, entré en stock (mouvement 531) et valorisé à un prix qui crédite l'ordre. La personne voit l'effet sur le MRP, qui doit compter les coproduits comme des réceptions.
Signal d'alerteTrois ordres séparés pour les trois sorties, ou un résidu passé en stock à valeur nulle sans en parler au contrôle de gestion.
Recevez la fiche d'entretien complète en PDF
La fiche pour mener l'entretien de bout en bout, prête à imprimer ou à partager avec le manager.
- 30 questions sur 6 axes, avec la bonne réponse, le signal d'alerte et la relance
- Le niveau visé pour chaque question
- Une mise en situation de 20 minutes et ce qu'on attend du candidat
- La grille d'évaluation de 1 à 4, axe par axe
SAP PP-PI, les questions fréquentes
Un consultant SAP PP peut-il prendre un poste PP-PI ?
Oui, à condition de compter un temps d'adaptation. Le MRP, les versions de fabrication et l'intégration CO sont communs. Les recettes maîtres avec leurs phases, la gestion de processus, la classification et la détermination des lots sont propres au process. Un consultant PP qui a déjà travaillé avec des lots et QM s'adapte vite. Sans aucune expérience des lots, il faut un profil confirmé en PP-PI à côté de lui sur le projet.
Quelle part de QM attendre d'un consultant PP-PI ?
Au minimum, les contrôles liés à la production : lot de contrôle en cours de fabrication et à l'entrée en stock, décision d'emploi, report des résultats dans la classification du lot. Les plans de contrôle, les certificats et le contrôle à réception sont un plus. Beaucoup d'offres réunissent PP-PI et QM sur une même personne, l'annonce doit donc préciser qui paramètre les plans de contrôle.
Quel test technique est donné à un consultant SAP PP-PI ?
Une copie d'écran du moniteur des messages de process avec trois messages en erreur, puis une demande de traçabilité sur un lot de matière première non conforme. La personne explique ce qu'elle regarde, dans quel ordre, et ce qu'elle corrige sans créer de doublon. Vingt minutes suffisent pour voir si elle a vraiment travaillé avec des lots et une gestion de processus en production.
PI sheets ou MES : quel profil faut-il ?
Tout dépend de ce qui se passe à l'atelier. Si les opérateurs saisissent dans SAP, il faut quelqu'un qui a construit des PI sheets ou des XSteps et réglé les messages de process. Si un MES pilote les équipements, l'expérience des interfaces de confirmation et de consommation compte davantage, avec la règle qui dit quel système fait foi pour le lot.
Pour structurer vos autres entretiens, consultez aussi nos pages sur les questions d'entretien de recrutement, la méthode de l'entretien structuré et la grille d'évaluation d'entretien.